自行車零件同時受到尺寸、外觀、裝配與使用環境的要求。齒盤、曲柄、煞車零件、車架連接件和座管夾,雖然形狀與用途不同,製作時都需要先釐清材料、圖面基準、加工方式和檢驗標準。
孔位偏移、毛刺未清除、表面刮傷或螺紋不完整,往往不是單一機台問題,而是圖面、定位、刀具、加工順序與檢驗方式沒有對齊。只要在製程前把這些條件確認清楚,後續試作與量產會更容易管理。
先給結論:自行車零件加工要先確認五件事
- 圖面基準與尺寸公差: 確認孔位、外形、螺紋、配合面和重要尺寸的量測基準。
- 材料與材料狀態: 同樣的外形,使用鋁合金、不鏽鋼、碳鋼、銅材或工程塑膠時,加工方式和檢驗重點都可能不同。
- 定位與夾持方式: 支撐要足夠,夾持力也要避免造成薄壁區域凹陷、壓痕或尺寸變化。
- 加工與去毛刺方法: 依零件形狀安排車削、銑削、鑽孔、搪孔、攻牙及後續邊緣處理。
- 檢驗與批次要求: 事先約定首件、抽驗或全檢方式,並確認尺寸、外觀與裝配結果如何判定。
一、加工前先看圖面,不要只看零件外觀
1. 確認零件的功能面
自行車零件常有軸孔、螺紋孔、軸承配合面、煞車安裝面或與其他零件接觸的定位面。這些部位的尺寸與位置,通常比非功能面的外觀尺寸更需要優先控管。
詢價或開案時,應在圖面上標示主要基準、關鍵尺寸、幾何公差、表面狀態和螺紋規格。若只有照片或樣品,仍需要補充材料、尺寸與使用方式,才能選擇適合的加工流程。
2. 分清楚一般尺寸與關鍵尺寸
不是每個尺寸都需要相同的精度。把所有尺寸都訂得過緊,可能增加加工與檢驗成本;關鍵尺寸沒有寫清楚,則容易在裝配時才發現問題。
建議將尺寸分成外觀尺寸、裝配尺寸、運動或受力相關尺寸,以及需要特別檢查的孔位與螺紋。加工廠可依這些資訊安排刀具、定位方式和量測工具。
3. 先確認數量與交貨階段
少量樣品與穩定量產的製程安排不同。樣品階段可以用來確認材料、加工順序、夾具和檢驗方式;進入量產後,還要管理刀具壽命、裝夾重複性、批次差異和異常處理。
二、不同材料的加工重點
鋁合金
鋁合金常用於需要減輕重量的自行車零件。加工時要留意刀具黏屑、孔口毛刺、表面刮傷與薄壁區域的變形。刀具狀態、排屑方式和夾具接觸面,都會影響加工後的外觀與尺寸。
不鏽鋼
部分不鏽鋼材料對切削熱、刀具磨耗和加工硬化較敏感。加工條件應依材料牌號、零件形狀與刀具狀態調整,不能直接套用鋁合金的設定。
碳鋼
碳鋼的切削性會受到含碳量、熱處理狀態和零件尺寸影響。若材料在加工前後有熱處理或表面處理,應在圖面和製程中一併說明,以免尺寸或硬度要求互相衝突。
銅材
銅材延展性較高,孔口和槽口可能產生毛刺或黏屑。刀具鋒利度、排屑和夾持方式需要配合零件形狀調整。
工程塑膠
工程塑膠的尺寸會受到溫度、夾持力和材料回彈影響。加工與量測時要讓零件處於穩定的溫度條件,並避免過度夾緊;對配合孔、螺紋和薄壁區域,建議增加裝配確認。
三、依零件形狀選擇加工方式
1. 車削適合旋轉對稱零件
軸心、套筒、螺帽、間隔環和部分圓柱形零件,通常以車削完成外徑、內徑、端面、溝槽和螺紋。若零件同時有側孔、銑槽或偏心特徵,則要再評估複合加工或後續銑削。
2. 銑削適合平面、槽和複雜外形
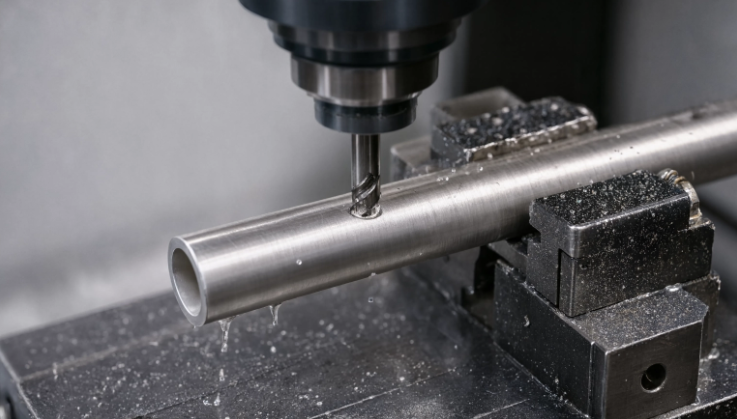
煞車座、連接件、座管夾和其他具有平面、槽、孔位排列或非圓形輪廓的零件,常需要銑削加工。定位基準要與圖面一致,並確認刀具是否能到達所有加工面。
3. 鑽孔、搪孔與攻牙要一起考量
孔徑、孔深、同軸度、孔位和螺紋品質,會影響後續裝配。鑽孔後是否需要搪孔、倒角或攻牙,應在圖面和製程中先確定;孔口毛刺也要列入檢查,不宜等到裝配時才處理。
4. 複合加工可減少重複定位
若零件同時包含車削和銑削特徵,可評估在同一套定位條件下完成多項加工,以減少重新裝夾造成的位置差異。但是否適合採用複合加工,仍要依零件尺寸、形狀、數量和設備條件判斷。
四、定位、夾持與切削要怎麼配合?
1. 定位面要穩定,夾具不要只壓在薄弱處
夾具應使用清楚且可重複的定位面,並避開外觀面、薄壁區域和容易變形的位置。對薄壁或懸空區域,可增加面接觸支撐,讓切削力分散,降低加工中位移與鬆夾後尺寸變化。
夾持力沒有適用所有零件的固定數值。實務上應透過試作比較裝夾前、裝夾中和鬆夾後的尺寸,再決定夾具結構與操作方式。
2. 刀具、進給與排屑要一起調整
刀具直徑、刃數、切深、進給和主軸轉速會互相影響。若只調整其中一項,可能造成振動、毛刺、黏屑或刀具異常磨耗。加工前應依材料和刀具資料建立試作條件,再以尺寸、外觀和加工聲音等結果修正。
3. 粗加工與精加工分開安排
先移除大部分材料,再用較穩定的條件完成關鍵面和孔位,有助於控制尺寸與表面狀態。若零件需要倒角、圓角或特定邊緣尺寸,也應在製程中明確安排,不要只依操作人員的手感判定。
五、去毛刺與表面處理
1. 先定義什麼叫合格
「沒有明顯毛刺」仍然不夠具體。圖面或檢驗規範應說明哪些邊需要倒角、圓角或保持銳邊,以及是否允許刀痕、壓痕、刮傷和色差。
對會接觸線材、密封件、軸承或操作人員的邊緣,應特別檢查是否有銳角、翻邊或殘留金屬屑。孔口若有螺紋,也要確認攻牙後沒有影響鎖附的毛刺。
2. 機內處理與人工修整要有標準
能在加工過程中完成倒角或去毛刺時,可以減少後續工序和重複定位;但仍要依樣品結果確認是否需要人工修整。若保留人工工序,應訂定使用工具、操作方法、檢查頻率和允收標準,讓不同人員能做出一致結果。
3. 依用途評估表面處理
陽極處理、烤漆、防鏽油或熱處理,會影響外觀、耐蝕性、硬度與尺寸。若零件需要表面處理,應在詢價階段說明處理方式、顏色或膜厚要求,以及處理前後的尺寸基準。
六、品質檢驗的安排
1. 首件檢查
首件應依圖面逐項確認關鍵尺寸、孔位、螺紋、配合面和外觀。若樣品結果不符,先釐清是材料、定位、加工條件還是量測方法造成,再進行修正。
2. 批次檢查
量產時可依尺寸重要性和客戶要求安排抽驗或全檢。量測工具要與尺寸和形狀相符,例如使用三次元量測、影像量測、光學投影、內外徑量具、針規或專用檢具。
3. 外觀與邊緣檢查
除了尺寸,還要檢查毛刺、銳邊、刀痕、壓痕、刮傷、螺紋缺陷和表面處理狀態。需要時可使用放大檢查,避免只依肉眼快速判斷。
4. 裝配確認
對於有配合關係的零件,應以實際相配零件或等效量具確認。孔徑合格,不代表軸、螺絲、軸承或其他配件一定能順利裝配;裝配結果應列為必要的功能檢查。
七、常見加工問題與處理方向
| 現象 | 常見原因 | 處理方向 |
|---|---|---|
| 孔位與其他特徵對不上 | 定位基準不一致、重新裝夾造成誤差 | 重新確認圖面基準與加工順序 |
| 孔口有翻邊或毛刺 | 刀具磨耗、排屑不順、切削負荷過高 | 檢查刀具、支撐、進刀和去毛刺方式 |
| 薄壁區域有壓痕 | 接觸面太小或夾持力過大 | 增加支撐面,重新確認夾持條件 |
| 表面有振紋或刮痕 | 刀具伸出過長、工件支撐不足或切削不穩 | 檢查刀具剛性、夾具和切削條件 |
| 螺紋鎖附不順 | 攻牙條件、孔底深度或毛刺不合適 | 檢查底孔、螺紋、倒角和量規結果 |
| 尺寸批次間有差異 | 刀具磨耗、材料批次或量測條件變化 | 建立刀具與批次紀錄,確認量測一致性 |
八、永正順工業有限公司的自行車零件加工服務
永正順工業有限公司提供自行車零件加工,服務範圍包含傳動與變速零件、煞車與制動零件、車架連接件、座管夾及其他自行車結構零件。公司可加工鋁合金、不鏽鋼、碳鋼、銅材與工程塑膠,加工項目涵蓋車削、銑削、鑽孔、搪孔、攻牙及複合加工,相關材料與加工能力可參考加工能力頁。
實際加工方式、可加工尺寸、材料狀態、表面處理和檢驗項目,仍應依零件圖面、樣品、數量與使用要求確認。若需要評估,可透過聯絡我們提供完整加工資料。
九、詢價時建議提供哪些資料?
為了讓加工廠能判斷製程與報價,建議一次提供以下資訊:
- 零件二維圖、三維圖或可供確認的樣品;
- 材料牌號、硬度、熱處理與表面處理要求;
- 重要尺寸、孔位、螺紋、配合面和外觀要求;
- 試作數量、量產數量、交期與包裝方式;
- 首件、抽驗或全檢要求,以及需要提交的檢驗報告;
- 實際裝配對象或功能說明。
資料越完整,加工廠越容易在開案前確認定位方式、加工順序、刀具需求和檢驗方法,也能減少試作後才反覆修改的情況。
十、常見問題
問題一:自行車零件一定要用同一種加工方式嗎?
不一定。圓柱形零件多以車削為主,具有平面、槽或複雜輪廓的零件通常需要銑削;同時包含多種特徵時,再評估複合加工。加工方式應依圖面、尺寸、數量和設備條件決定。
問題二:為什麼尺寸合格,裝配時還是卡住?
可能是量測基準不同、孔位相對位置偏差、螺紋或倒角不完整,也可能是相配零件本身的尺寸差異。除了單一尺寸,還要檢查位置度、同軸度、配合面和實際裝配結果。
問題三:去毛刺可以全部交給人工處理嗎?
少量樣品或局部修整可以安排人工處理,但要有明確的工具、方法和檢查標準。若零件數量較大或孔口尺寸重要,應優先評估機內處理、專用工具或檢具,降低人員差異。
問題四:鋁合金和工程塑膠可以用同一套加工條件嗎?
不建議直接套用。兩者的剛性、熱膨脹、切削反應和夾持敏感度不同,刀具、加工條件和量測環境都應依材料調整。
問題五:少量試作之後可以直接量產嗎?
少量試作的主要作用,是確認材料、圖面、定位、加工順序和檢驗方法。進入量產前,還要確認刀具壽命、裝夾重複性、批次檢查與包裝方式,避免樣品能做出來,量產卻無法維持一致性。
結語
自行車零件加工的品質,來自圖面、材料、設備、定位、刀具與檢驗之間的配合。對工程與採購人員而言,先把關鍵尺寸、材料條件、數量和驗收方式寫清楚,再安排試作與量產,通常比事後處理毛刺、尺寸和裝配問題更有效率。
若您有自行車零件加工需求,歡迎提供完整圖面、材料、數量與驗收要求,讓永正順依零件條件評估合適的加工方式;也可透過聯絡我們提出需求。